Filtros polidores de CO₂ exigem manutenção programada em linhas de envase de bebidas
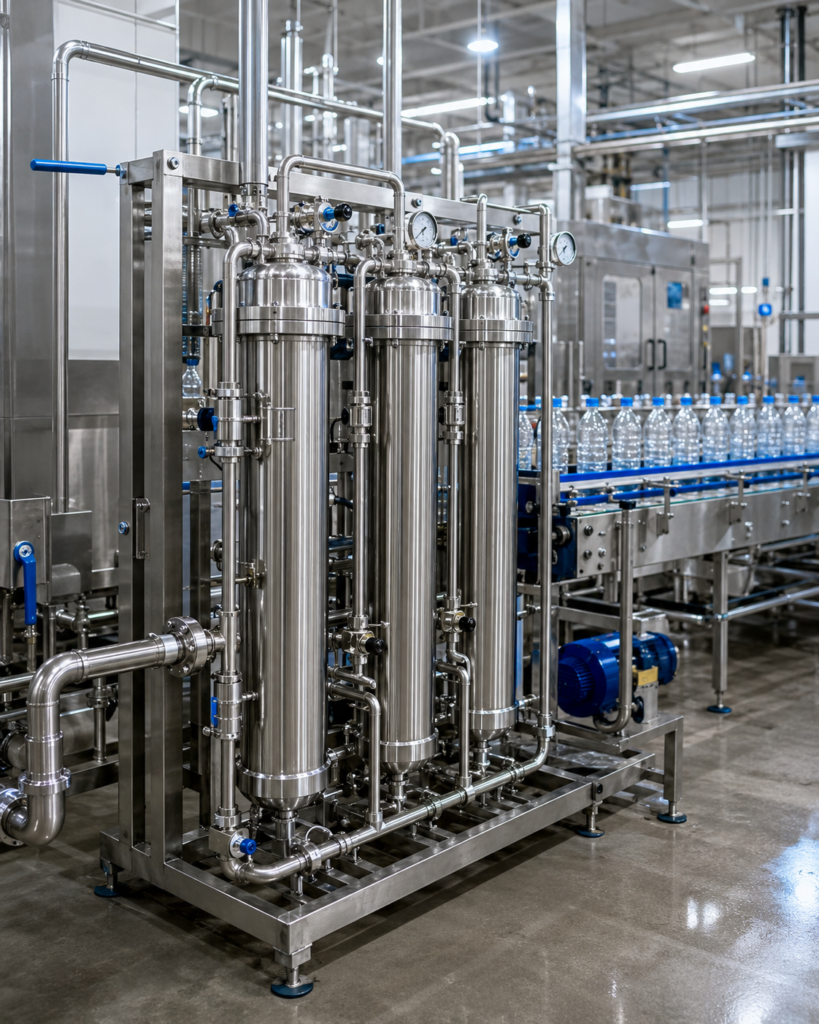
Substituição periódica dos cartuchos mantém a função da barreira de proteção; em plantas que ainda não utilizam o sistema, análise envolve riscos associados à qualidade do gás empregado na produção O dióxido de carbono utilizado na produção de refrigerantes, águas gaseificadas, cervejas e outras bebidas carbonatadas participa diretamente do produto final. Por essa razão, a qualidade do gás que chega à linha de envase integra os controles relacionados à qualidade dos ingredientes e ao processo produtivo. A International Society of Beverage Technologists (ISBT) reúne profissionais e empresas dedicados aos aspectos científicos e técnicos da indústria de bebidas e mantém referências técnicas utilizadas pelo setor. Mesmo quando o CO₂ é fornecido acompanhado de certificado de qualidade, sistemas de filtragem podem ser instalados na própria planta como uma barreira adicional antes do ponto de utilização. O fabricante britânico Sure Purity desenvolve sistemas de polimento de CO₂ destinados a plantas de engarrafamento e cervejarias, com filtragem em múltiplos estágios para retenção de até 10X os índices de contaminantes tolerados pelo ISBT. Esse conceito já foi abordado pelo Portal UDOMAK na matéria sobre proteção da qualidade de bebidas carbonatadas com filtros polidores de CO₂. A etapa seguinte do controle envolve duas situações distintas: a manutenção dos sistemas que já estão instalados e a avaliação da necessidade da barreira nas operações que ainda dependem exclusivamente dos controles realizados antes do recebimento do gás. Cartuchos possuem período definido de manutenção Filtros polidores não constituem uma proteção permanente sem necessidade de intervenção. Os meios filtrantes possuem capacidade e vida útil definidas pelo fabricante e precisam integrar o planejamento periódico de manutenção da planta. No caso do CARBOGUARD, os materiais técnicos da Sure Purity estabelecem kits de manutenção anual e substituição dos cartuchos a cada 12 meses. Os conjuntos incluem cartuchos adsorventes e o pré e pós-filtro, conforme a configuração instalada. A documentação pública mais recente do fabricante também mantém a indicação de substituição dos cartuchos CARBOGUARD em intervalos de 12 meses, sendo os únicos que incluem a remoção do COS (sulfeto de carbonila), que quando contamina o CO2, apresenta odor a ovo podre. A periodicidade precisa, portanto, ser tratada da mesma forma que outros itens programados de uma linha de produção. A existência física do filtro não significa, por si só, que a barreira esteja sendo mantida conforme as condições previstas pelo fabricante. Segundo Udo Sprengel, especialista técnico da UDOMAK, o filtro polidor funciona como proteção adicional contra ocorrências relacionadas à qualidade do gás utilizado na produção. “Trata-se de um ‘seguro’ contra incidentes de contaminação que podem ocorrer através do gás carbônico”, explica. Hidrocarbonetos, compostos de enxofre e umidade estão entre os contaminantes considerados Os materiais técnicos do CARBOGUARD relacionam diferentes grupos de contaminantes que podem estar associados ao CO₂ utilizado pela indústria de bebidas, incluindo hidrocarbonetos voláteis e aromáticos, acetaldeído, álcoois, umidade, sulfeto de hidrogênio (H₂S) e sulfeto de carbonila (COS). A tecnologia utiliza diferentes estágios de tratamento. Segundo a Sure Purity, o sistema padrão trabalha com cinco estágios de proteção e utiliza processos de adsorção para reter potenciais impurezas presentes no CO₂ antes de sua utilização na bebida. Por isso, o acompanhamento do intervalo de manutenção não representa apenas uma questão mecânica. Ele está relacionado à própria função para a qual o sistema foi instalado: manter uma barreira entre o CO₂ recebido pela planta e o produto que será envasado. Certificado de qualidade e barreira na planta cumprem funções diferentes O certificado apresentado pelo fornecedor documenta as condições verificadas na planta de extração do gás e não na sua condição de entrega ao engarrafador. O filtro polidor atua em outra etapa: no interior da própria operação, antes da utilização do CO₂ na linha de envase. São, portanto, controles complementares. Nos materiais técnicos fornecidos à UDOMAK, a Sure Purity destaca que o CO₂ utilizado em bebidas pode ter uma cadeia de suprimentos complexa e que potenciais impurezas podem variar conforme a origem do gás. A proposta da filtragem em múltiplas barreiras é acrescentar um controle permanente no ponto de utilização. Para plantas que já incorporaram essa tecnologia, a questão operacional passa a ser a manutenção do sistema dentro do intervalo previsto. Para aquelas que ainda não possuem filtro polidor, a análise é diferente: envolve avaliar se o certificado e os controles existentes representam o nível de proteção que a organização considera adequado para sua operação. [a história já mostrou que não são) Um incidente pode ultrapassar o custo do produto descartado Na indústria de bebidas, uma ocorrência relacionada à qualidade pode produzir consequências que ultrapassam a perda física de um lote. Dependendo da extensão do problema, podem surgir interrupções de produção, bloqueio ou recolhimento de produtos já distribuídos, investigação da causa, descarte, logística reversa e impacto comercial. (perda do valor da MARCA é o maior dos custos. É por esse motivo que a discussão sobre filtros polidores também está associada à proteção da marca. O material técnico da Sure Purity apresenta o sistema justamente como uma barreira voltada à prevenção de incidentes relacionados a impurezas do CO₂ e à preservação da qualidade das bebidas. Essa análise é especialmente relevante porque determinados contaminantes podem estar presentes em concentrações muito pequenas. A ausência de alteração aparente na rotina da planta não substitui o controle técnico estabelecido para a qualidade do ingrediente. Dimensionamento também precisa acompanhar a produção A manutenção dos cartuchos é apenas uma das variáveis do sistema. A capacidade do filtro precisa estar compatível com o consumo de CO₂ da linha. A linha CARBOGUARD possui configurações modulares para diferentes capacidades de processo. O material técnico prevê a possibilidade de adicionar módulos conforme a demanda, o que permite adequar a configuração quando há alteração relevante na capacidade produtiva. Por isso, aumentos de produção, implantação de novas linhas ou alterações no consumo de gás também podem justificar uma revisão do dimensionamento instalado. Em uma avaliação periódica, podem ser considerados capacidade do sistema, vazão requerida pela produção, condição dos cartuchos, data da última substituição e planejamento da próxima intervenção. Manutenção programada reduz o risco de perder a função da
Perda de vácuo e aumento de temperatura sinalizam necessidade de revisão em bombas industriais
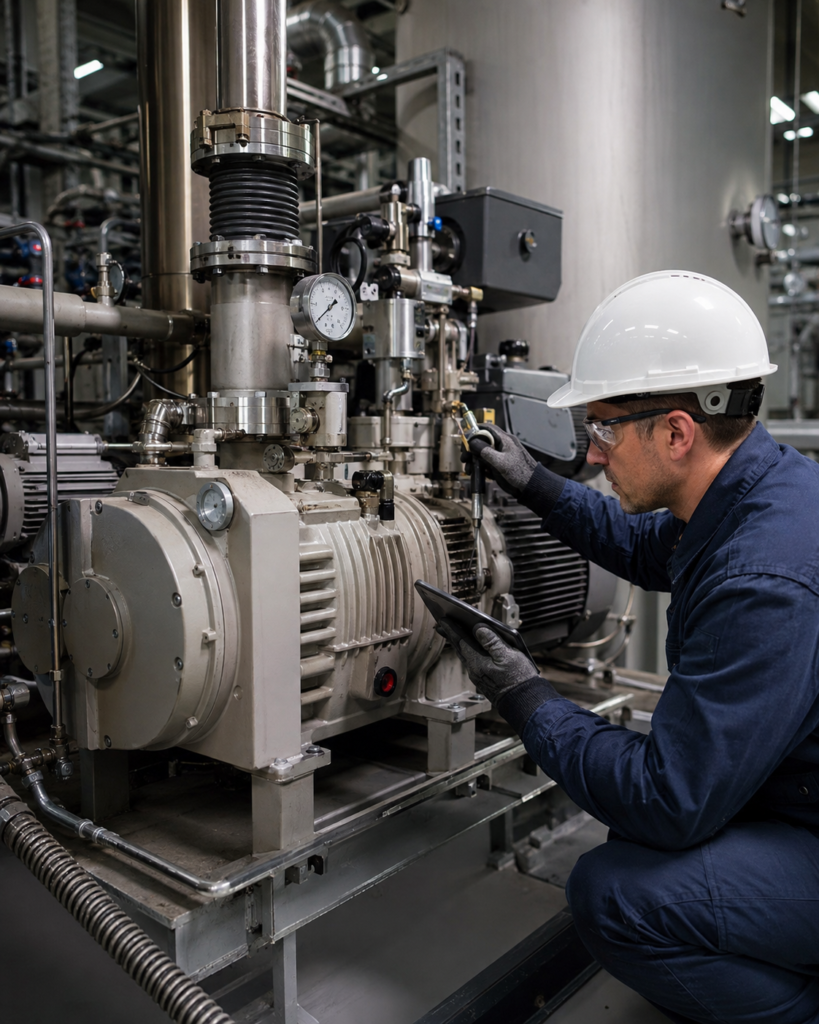
Maior tempo para atingir o nível de vácuo, ruídos, aquecimento e alterações no desempenho podem indicar falhas no sistema e exigir diagnóstico antes que o problema afete o processo produtivo Bombas de vácuo estão presentes em processos industriais que dependem de condições controladas de pressão, desde embalagens e processamento de alimentos até aplicações químicas, farmacêuticas e de manufatura. Quando o sistema começa a levar mais tempo para atingir o nível de vácuo especificado ou deixa de manter a condição necessária durante a operação, o comportamento pode indicar a necessidade de inspeção. A própria LEYBOLD, fabricante de tecnologias de vácuo, relaciona a dificuldade para atingir a pressão final ou um tempo excessivamente longo de bombeamento a diferentes causas possíveis, entre elas vazamentos no sistema, contaminação, restrições na linha e problemas na própria bomba. Por isso, a perda de desempenho não deve ser automaticamente atribuída a um único componente. O tempo necessário para atingir o vácuo é um dos indicadores que podem ser acompanhados. A engenharia de sistemas de vácuo da LEYBOLD considera o chamado pump-down time uma variável diretamente relacionada à capacidade de bombeamento, ao volume do sistema e à pressão que precisa ser alcançada. Uma alteração significativa desse comportamento, sem mudança equivalente no processo, pode justificar uma investigação técnica. Temperatura, ruído e contaminação também merecem atenção O aumento anormal da temperatura de operação também pode anteceder problemas mais severos. Em orientações técnicas sobre manutenção de bombas rotativas, a LEYBOLD destaca a importância das condições de resfriamento, já que o acúmulo excessivo de calor pode afetar o óleo e os componentes internos da bomba. Ruídos ou vibrações diferentes do padrão histórico do equipamento também devem ser considerados em uma inspeção, especialmente quando aparecem acompanhados de aumento de temperatura, perda de capacidade ou alterações no nível de vácuo. Nas bombas lubrificadas, a condição do óleo representa outra variável importante. A orientação técnica da LEYBOLD para manutenção de bombas rotativas informa que vapores e contaminantes provenientes do processo podem degradar o óleo e exigir sua substituição. A periodicidade depende das condições efetivas de operação, não apenas de um intervalo fixo de tempo. Segundo Udo Sprengel, especialista técnico da UDOMAK, a avaliação deve considerar o comportamento histórico do equipamento e não apenas o momento em que a bomba deixa de funcionar. “Quando a bomba começa a demorar mais para atingir o vácuo, apresenta aumento de temperatura, ruído diferente ou perda de desempenho, é importante identificar a causa antes que o problema evolua para uma parada. Nem toda alteração exige substituição da bomba; em muitos casos, o diagnóstico permite definir se a solução é manutenção, reparo ou reforma.” Manutenção, reforma ou substituição dependem do diagnóstico A necessidade de intervenção não significa necessariamente que uma bomba de vácuo tenha chegado ao fim de sua vida útil. Dependendo da tecnologia, das horas de operação, da aplicação e da condição dos componentes, uma manutenção preventiva ou reparo pode restabelecer seu desempenho. A LEYBOLD mantém programas de reparo e manutenção de bombas de vácuo que incluem diagnóstico de falhas, identificação de vazamentos, manutenção preventiva e avaliação de problemas de desempenho do conjunto. A fabricante também indica que intervenções mais completas podem ser necessárias conforme o equipamento, sua utilização e o número de horas trabalhadas. Quando as intervenções se tornam recorrentes ou o equipamento deixa de atender às necessidades atuais do processo, a comparação pode passar a incluir uma eventual reforma ou substituição por outra tecnologia de vácuo. Bombas lubrificadas e bombas secas possuem características distintas. A LEYBOLD, por exemplo, trabalha tanto com bombas seladas a óleo quanto com tecnologias de compressão seca, como as linhas DRYVAC e VARODRY. A escolha depende do processo, da pressão necessária, dos gases bombeados, do risco de contaminação e das condições de operação. O Portal UDOMAK já abordou esses critérios no conteúdo sobre como escolher uma bomba de vácuo para uma operação industrial. Na etapa de manutenção, entretanto, a questão passa a ser diferente: identificar se a tecnologia instalada continua adequada e se o custo e a frequência das intervenções justificam mantê-la em serviço. Vazamentos podem estar fora da bomba Outro aspecto relevante é que a perda de vácuo nem sempre tem origem no equipamento. Vazamentos em tubulações, conexões, válvulas, vedações ou câmaras também podem impedir que o sistema alcance ou mantenha a pressão especificada. Os fundamentos técnicos de detecção de vazamentos em sistemas de vácuo indicam que a taxa de vazamento precisa permanecer compatível com a pressão de operação requerida pelo processo. Por isso, substituir uma bomba sem avaliar o restante da instalação pode não resolver a causa da perda de desempenho. Uma avaliação técnica deve considerar, portanto, bomba, linha de vácuo, vazamentos, condição do óleo quando aplicável, temperatura, histórico de manutenção e requisitos atuais do processo. A UDOMAK disponibiliza informações sobre diferentes bombas de vácuo LEYBOLD para aplicações industriais e atua com serviços relacionados à manutenção de bombas e sistemas industriais. Mais do que esperar a bomba deixar de operar, acompanhar alterações no seu comportamento permite avaliar a intervenção em uma fase anterior. Quando o tempo para atingir o vácuo aumenta de forma recorrente, a pergunta deixa de ser apenas se a bomba ainda funciona e passa a ser se ela continua entregando o desempenho que o processo exige.
Falhas em filtros e secadores elevam riscos em sistemas de ar comprimido industrial
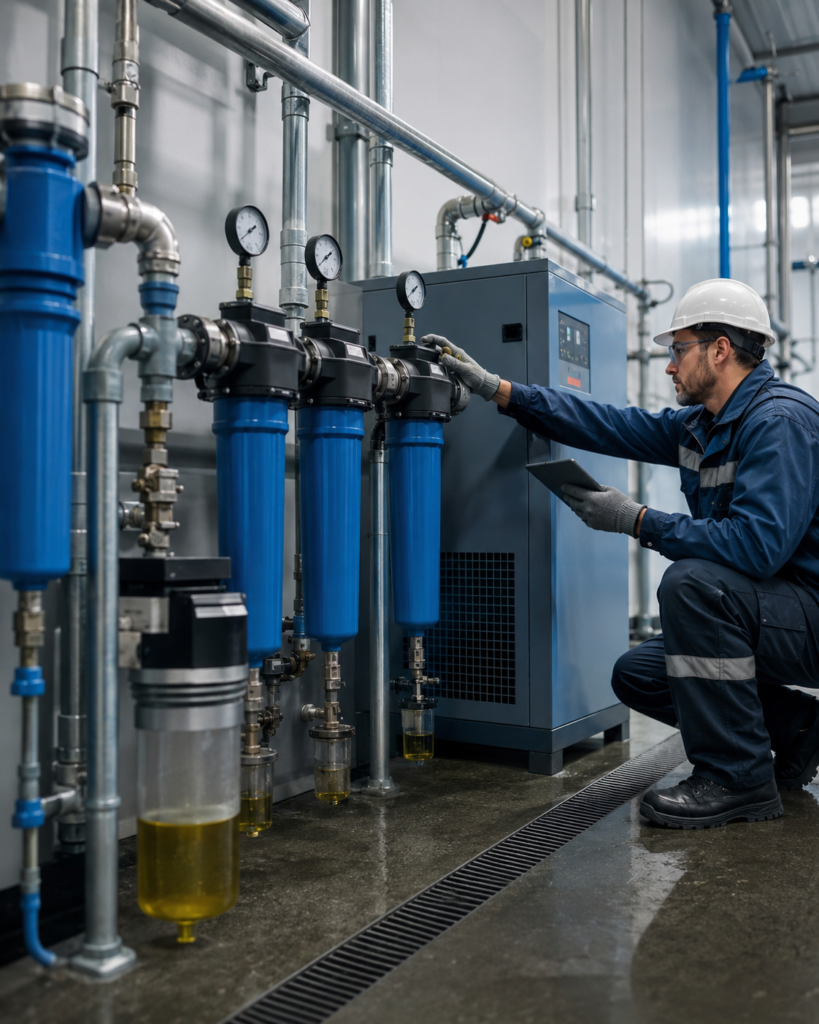
Água na rede, aumento da perda de carga e presença de contaminantes podem indicar necessidade de revisão dos componentes responsáveis pelo tratamento do ar comprimido A qualidade do ar comprimido depende não apenas da geração adequada, mas também do funcionamento dos equipamentos responsáveis pela remoção de água, óleo e partículas antes que o ar chegue ao processo produtivo. A ISO 8573-1, referência internacional para qualidade do ar comprimido, estabelece classes de pureza relacionadas justamente à presença de partículas, água e óleo no sistema. Quando filtros, secadores ou sistemas de drenagem deixam de operar nas condições previstas, os primeiros sinais podem aparecer na própria rede. Água acumulada, corrosão, presença de óleo, falhas em componentes pneumáticos ou alteração da qualidade de processos que utilizam diretamente o ar comprimido são ocorrências que justificam uma avaliação do sistema de tratamento. A importância do controle desses contaminantes também é abordada no Portal UDOMAK na matéria sobre qualidade do ar comprimido em setores com alta exigência produtiva. Filtros e secadores apresentam falhas de formas diferentes Apesar de integrarem o mesmo sistema de tratamento, filtros e secadores não apresentam necessariamente os mesmos tipos de desgaste. Nos filtros coalescentes, o elemento filtrante é responsável pela retenção de partículas e pela separação de aerossóis de óleo e água. Ao longo da operação, o acúmulo de contaminantes pode provocar aumento da perda de carga e indicar a necessidade de substituição do elemento. O Departamento de Energia dos Estados Unidos destaca que a perda de pressão provocada pelos filtros aumenta à medida que os elementos ficam contaminados. O efeito não se limita ao tratamento do ar: uma restrição excessiva também pode exigir maior pressão na geração para que a condição necessária seja mantida no ponto de uso, afetando o desempenho global do sistema. No caso dos secadores de ar comprimido, a análise é diferente. O equipamento não “satura” da mesma maneira que um elemento filtrante. Em secadores por refrigeração, por exemplo, falhas em componentes, problemas no circuito frigorífico, deficiência na troca térmica ou drenagem inadequada podem comprometer a capacidade de remover a umidade do ar. Orientações técnicas da KAESER sobre manutenção de secadores mostram que contaminação de condensadores e evaporadores pode reduzir a eficiência da troca térmica e provocar aumento da perda de pressão através do equipamento. Segundo Udo Sprengel, especialista técnico da UDOMAK, é importante diferenciar a causa dos sintomas antes de definir a intervenção. Nos filtros, o aumento da perda de carga pode estar associado à condição dos elementos filtrantes. Já no secador, presença de água na rede pode exigir investigação de componentes, circuito frigorífico, drenagem e condições de funcionamento do próprio equipamento. A presença de água merece atenção porque o vapor existente no ar atmosférico é concentrado durante a compressão e pode condensar à medida que o ar resfria. Materiais técnicos da KAESER sobre tratamento de ar comprimido relacionam a presença de água líquida na rede a problemas como corrosão, formação de resíduos, perdas de pressão e deterioração das condições do sistema. Drenos também precisam entrar na inspeção A análise não deve se restringir a filtros e secadores. Condensado separado durante o tratamento precisa ser efetivamente removido do sistema. Por isso, falhas em drenos automáticos podem fazer com que água e contaminantes permaneçam em reservatórios, filtros ou outros pontos da instalação. Uma inspeção técnica pode envolver verificação da perda de carga dos filtros, condição dos elementos filtrantes, funcionamento dos drenos, ponto de orvalho, desempenho do secador e comparação entre a vazão efetivamente utilizada e a capacidade para a qual o conjunto foi dimensionado. A UDOMAK disponibiliza soluções para tratamento de ar comprimido, incluindo filtros e secadores para diferentes faixas de vazão e aplicações industriais. Os equipamentos integram uma etapa do sistema cuja função é adequar as condições do ar às exigências do processo instalado. Mais do que esperar o surgimento de água ou uma falha em máquina pneumática, a revisão periódica do tratamento permite identificar alterações antes que os contaminantes avancem pela rede. A questão central deixa de ser apenas se o compressor está produzindo ar e passa a incluir outra variável: em que condição esse ar está chegando ao processo produtivo?
Custos de manutenção e energia influenciam decisão de substituir compressores industriais
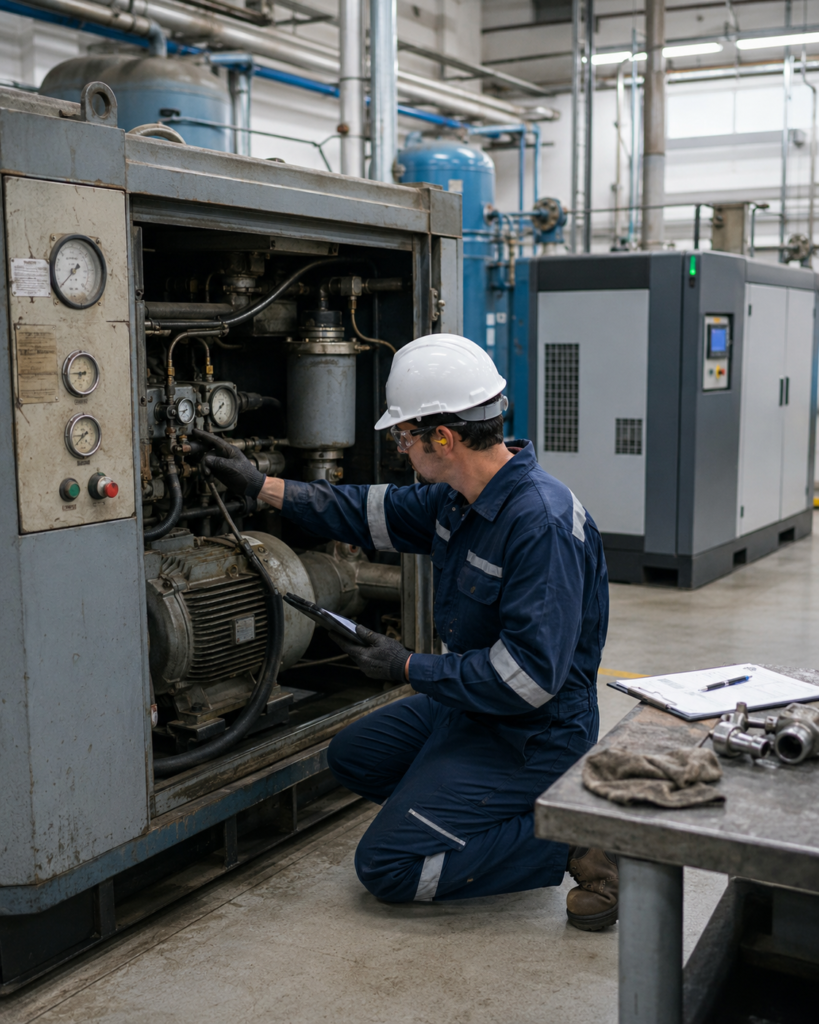
Aumento de intervenções corretivas, envelhecimento do equipamento e consumo energético entram na análise entre prolongar a vida útil de um compressor ou planejar sua substituição A pressão sobre os custos industriais tem ampliado a atenção sobre equipamentos que permanecem em operação por longos períodos. Levantamentos da Confederação Nacional da Indústria (CNI) mostram que o custo da energia permanece entre os fatores que afetam a competitividade industrial, aumentando a importância de avaliar o desempenho energético dos equipamentos utilizados nas plantas produtivas. Nos sistemas de ar comprimido, a decisão entre continuar realizando manutenções ou substituir um compressor envolve mais do que a idade do equipamento. Histórico de intervenções, frequência de manutenções corretivas, custo das peças, disponibilidade de componentes e desempenho energético precisam ser analisados em conjunto. Estudos do National Institute of Standards and Technology (NIST) associam maior dependência da manutenção reativa a índices superiores de indisponibilidade de máquinas. O levantamento aponta que estabelecimentos mais dependentes desse modelo podem apresentar níveis significativamente maiores de downtime em comparação com operações que adotam estratégias preventivas e preditivas. Esse aspecto ganha importância à medida que o equipamento envelhece. Um compressor pode continuar tecnicamente reparável, mas o crescimento das intervenções corretivas e do custo necessário para mantê-lo disponível pode alterar a relação econômica entre manutenção e renovação do ativo. Segundo Udo Sprengel, especialista técnico da UDOMAK, um compressor novo também exige manutenção, mas a análise muda quando os custos e a frequência das intervenções aumentam. “Com o envelhecimento do equipamento, os índices de manutenção e os custos podem crescer, tornando menos atraente mantê-lo funcionando. A renovação do compressor também pode trazer atualização tecnológica e, consequentemente, uma operação energeticamente mais eficiente”, afirma Sprengel. Eficiência energética também entra na análise O consumo de energia representa parte relevante do custo de operação de sistemas de ar comprimido. O Departamento de Energia dos Estados Unidos recomenda que esses sistemas sejam avaliados considerando desempenho, gestão energética e custo de operação ao longo de sua vida útil. Por esse motivo, comparar apenas o preço de uma peça ou de uma manutenção com o valor de um novo equipamento pode resultar em uma análise incompleta. Um compressor tecnologicamente defasado pode permanecer operacional, porém apresentar um custo total mais elevado quando são considerados fatores como consumo energético, intervenções corretivas, indisponibilidade e risco de interrupção da produção. A análise energética também pode ser aprofundada por meio da medição do perfil real de utilização do ar comprimido. O Portal UDOMAK aborda essa avaliação no conteúdo sobre eficiência energética e análise da demanda de ar comprimido. Frequência de corretivas pode indicar mudança de cenário Uma ocorrência isolada não significa necessariamente que um compressor precise ser substituído. O ponto de atenção surge quando as manutenções corretivas começam a ocorrer com maior frequência. A repetição de falhas pode elevar os gastos com peças, mão de obra e períodos de indisponibilidade. Além do custo direto do reparo, a empresa precisa considerar o impacto que uma eventual interrupção pode causar sobre a produção. As consequências das falhas inesperadas em equipamentos industriais também são tratadas na matéria sobre paradas não programadas e seus impactos sobre a produtividade industrial. Outro ponto relevante é a disponibilidade de componentes. Em equipamentos com longo período de operação, especialmente aqueles que ultrapassam uma década de utilização, determinados componentes podem apresentar maior dificuldade de fornecimento ou prazos superiores para reposição. Nessa situação, o risco deixa de estar restrito ao custo da manutenção. A empresa passa a avaliar também quanto tempo o equipamento poderá permanecer indisponível caso uma peça crítica seja necessária. Manutenção e substituição podem pertencer a orçamentos diferentes A decisão também possui uma dimensão administrativa. Em muitas indústrias, os gastos com manutenção integram o orçamento operacional anual da área responsável pelos equipamentos. A aquisição de um novo compressor, por outro lado, pode ser classificada como investimento e depender do planejamento de CAPEX da empresa. Isso significa que o responsável pela manutenção pode possuir autonomia para contratar um reparo, mas não necessariamente para aprovar a compra de um novo equipamento. Por essa razão, identificar antecipadamente o aumento dos custos de manutenção permite que a necessidade de substituição seja tecnicamente documentada e incorporada ao planejamento de investimentos do período seguinte. Esperar uma falha crítica para iniciar essa discussão pode transformar uma decisão planejável em uma aquisição emergencial. Avaliação deve considerar o custo do ciclo de vida Não existe uma idade única a partir da qual um compressor necessariamente precise ser substituído. A decisão depende das condições de operação, histórico de manutenção, disponibilidade de peças, tecnologia instalada, consumo energético, criticidade do equipamento para a produção e custo associado às falhas. Uma avaliação técnica do sistema de ar comprimido permite reunir essas informações e comparar alternativas como manutenção preventiva, reparo, reforma ou substituição do equipamento. Mais do que determinar se um compressor ainda pode funcionar, a análise busca responder a uma questão econômica e operacional: até que ponto ainda é vantajoso manter o equipamento atual em operação? A UDOMAK atua com sistemas industriais de ar comprimido, incluindo assistência técnica, manutenção, análise de sistemas e fornecimento de equipamentos para aplicações industriais. Informações sobre os serviços estão disponíveis na página de assistência técnica da UDOMAK.